-

青岛晟鑫杰金刚石工具有限公司
主营:金刚石砂轮刀厂家,金刚石修整笔厂家,金刚石电镀砂轮厂家,金刚石树脂砂轮厂家,天然金刚笔厂家,金刚石成型刀厂家
青岛晟鑫杰金刚石工具有限公司
主营:金刚石砂轮刀厂家,金刚石修整笔厂家,金刚石电镀砂轮厂家,金刚石树脂砂轮厂家,天然金刚笔厂家,金刚石成型刀厂家 7
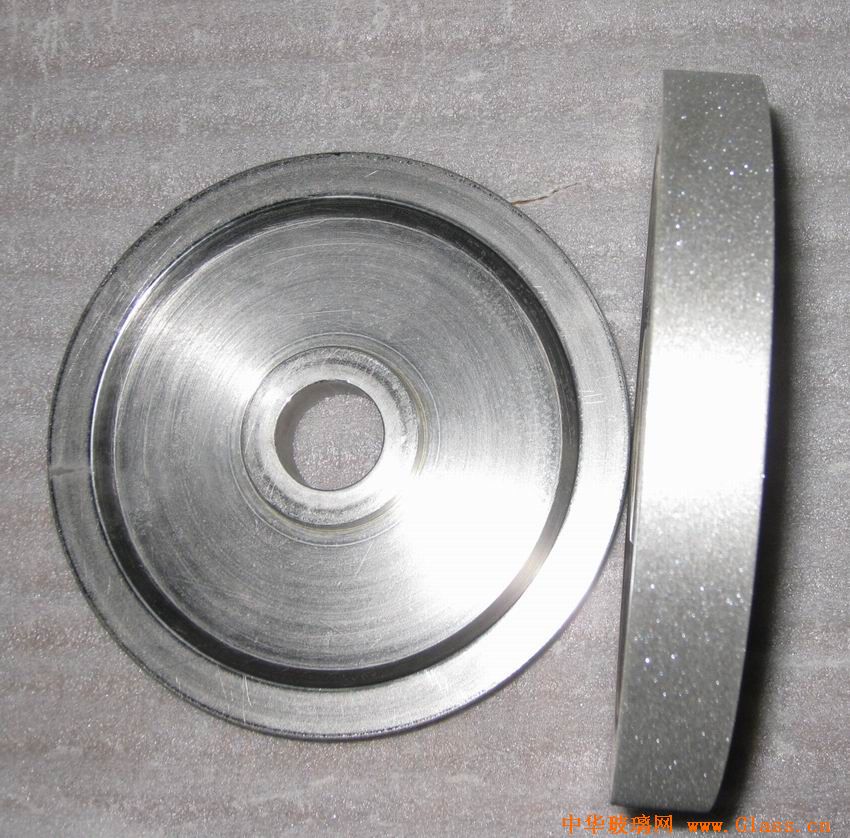
电镀金刚石砂轮是用电化学法制作的金刚石砂轮,砂轮工作层含有金刚石磨粒,金刚石磨料被金属结合剂粘结在基体上。首先沉积金属结合剂的厚度为金刚石磨粒高度的20%(上砂),然后继续用金属结合剂把金刚石磨粒粘结(增厚),厚度约为磨粒高度的2/3。包括金刚石修整砂轮,磨削或切削用金刚石砂轮。
金刚石砂轮片是属于超硬磨粒砂轮,与普通磨料砂轮相比,具有非常明显的特点和优势:
1.金刚石磨料的硬度决定了金刚石砂轮的主要特性,其可对硬质合金、玻璃、陶瓷等难加工材料进行高效磨削,且磨削工具有着长时间的使用寿命。
2.金刚石具有高的抗磨性,砂轮磨损较小,使用时间就越长,在磨削加工中,金刚石磨粒的尺寸、形状和形貌变化小,这样更适合高精密的加工,且生产效率高,金刚石砂轮是可以同时满足高效和精密加工的工具。
3.修锐后的金刚石砂轮能够保持磨粒长时间的微刃性,良好的切削性能**了磨削过程中较小的磨削力,从而降低了磨削功率,节约了能量。
4.金刚石的导热性非常好,有利于热量的疏散,避免工件、裂纹及掉块等现象,大大提高了工件表面加工的质量。
晟鑫杰金刚石工具有限公司专注细粒度砂轮,对W2.5粒度的金刚石砂轮片进行了专项研发。经过三年的研发,克服了以下关键技术:
1)1微米以细微粉的“松团”;
2)陶瓷结合剂**细化制作;
3)10微米以细粉体的均匀化混料;
4)10微米以细粉体的“造粒”;
5)2微米以细微粉的显微镜质量检测。
在以上工作的基础上,晟鑫杰金刚石砂轮创新地发展了“湿法工艺”,**地解决了“均匀性”的关键问题。该工艺**适用2微米、甚至1微米以细的**细粒度砂轮的制作。
使用湿法工艺制作金刚石砂轮,已在国内**的企业得到验证,希望与更多的磨削上下游朋友合作,共同推进国产**细粒度砂轮的替代进程!
山东晟鑫杰金刚石工具有限公司成立于2013年,从事行业已经有10余年,专营金刚石砂轮片以及金刚石修整笔等相关的精磨工具,是一家集国内外天然金刚石工具、超硬刀具、磨具的研究、开发、制造和推广应用于一体的公司。我 公司具有生产线和检测设备,选用国内外优质天然金刚石工业原料经营打造。
晟鑫杰金刚石砂司一直以来致力於精密金刚石磨具产品之开发与销售,先后从美国、日本、英国、瑞士等国家的引进成套具有世界**水平的生产线和检测设备售,全心全意提供高品质产品服务客户。
晟鑫杰金刚石工具有限公司自成立起扩大发展销售与售后服务,我们愿与广大新老客户携手合作,共同致力于天然金刚石砂轮、金刚石修整工具及超硬材料行业的发展。
我公司拥有专业的销售与售后团队,秉持专业服务信念,坚持创新。以提供客户化商品与跻身****品牌为企业成员!
电镀金刚石砂轮优点:
①电镀工艺简单,投资少,制造方便;
②*修整,使用方便;
③单层结构决定了它可以达到很高工作速度,现国外已高达250~300m/s;
④虽然只有单层金刚石,但仍有足够寿命;
⑤对于精度要求较高滚轮砂轮,电镀制造方法。正由于这些优势,电镀砂轮高速、**高速磨削占据着无可争议主导地位。
电镀金刚石砂轮存缺陷:镀层金属与基体及磨料结合面上并不存牢固化学冶金结合,磨料实际上只被机械包埋镶嵌镀层金属,因而把持力小,金刚石颗粒负荷较重高效磨削易脱落(或镀层成片剥落)而导致整体失效;为增加把持力就必须增加镀层厚度,其结果磨粒高度容屑空间减小,砂轮容易发生堵塞,散热效果差,工件表面容易发生。国内电镀砂轮制造尚未实现按加工条件要求而优化设计出砂轮地貌,单层电镀金刚石砂轮这些固有弊端必然会大大限制它高效磨削应用。


