-

青岛晟鑫杰金刚石工具有限公司
主营:金刚石砂轮刀厂家,金刚石修整笔厂家,金刚石电镀砂轮厂家,金刚石树脂砂轮厂家,天然金刚笔厂家,金刚石成型刀厂家
青岛晟鑫杰金刚石工具有限公司
主营:金刚石砂轮刀厂家,金刚石修整笔厂家,金刚石电镀砂轮厂家,金刚石树脂砂轮厂家,天然金刚笔厂家,金刚石成型刀厂家 7
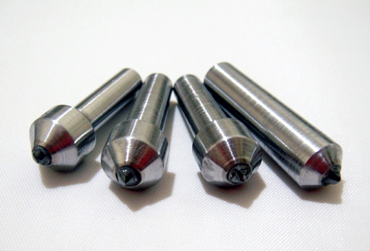
砂轮修整工具很多,按金刚石修整器的几何形状和修整过程中的运动情况不同,可将修整器分为两大类。
(1)静止砂轮金刚石修整器
这类修整工具在修整砂轮时不存在砂轮速度方向的运动,而只有垂直于砂轮表面的切入运动和平行于修整轮廓的进给运动,如单粒金刚石修正笔和多粒金刚石片修整器。
(2)运动砂轮金刚石修整器
这类修整工具在修整砂轮时具有砂轮速度方向的运动,如金刚石滚轮和滚轮组、金刚石修整块和滚压修整器等。
天然金刚石修整器具有硬度高、抗压强度高、导热性及耐磨性好等特性,可在高速切削中获得很高的加工精度和加工效率。金刚石修整器的上述特性是由金刚石晶体状态决定的。在金刚石晶体中,碳原子的四个价电子按四面体结构成键,每个碳原子与四个相邻原子形成共价键,进而组成金刚石结构,该结构的结合力和方向性很强,从而使金刚石具有较高硬度。由于聚晶金刚石(PCD)的结构是取向不一的细晶粒金刚石烧结体,虽然加入了结合剂,其硬度及耐磨性仍低于单晶金刚石。但由于PCD烧结体表现为各向同性,因此不易沿单一解理面裂开。
在使用金刚石修整器时应该注意些什么?下面由晟鑫杰公司的小编为大家介绍一下:
1. 在放置金刚石修整器的头到夹座时,注意不要撞击到砂轮表面。
2. 不能将单点的金刚石修整工具头垂直地对准砂轮中心,一般需倾斜10-15°。
3. 不能对发热的金刚石修整器进行“淬火”(指突然变冷)。在干式修整时,必须保持两次修整的间隔时间,足以使发热的修整工具冷却。
4. 不能假定砂轮表面具有理想的平整。在开始修整时,找出砂轮的点位置,进行修整。
5. 如果可能的话,每次砂轮的修除量,在砂轮的半径上不能**过0.001英寸。过大的修除量能够引起金刚石修整工具头的过早磨耗和经常破碎。
6. 但也不能每次修除太小的余量。对于在旧的或刚性差的机床上使用的砂轮可以不进行修整。
7. 注意在使用金刚石修整器的过程中不能在一个位置上停留太长的时间。这样将会使砂轮表面抛光,产生高温和损坏金刚石修整工具。每天至少转动修整工具一次。
8. 不能继续使用磨损或损伤了的修整工具。应及时对它进行调整或替换。
9. 不能在粗修整时选择过大修除量和太快的横向进给速度,然后在精修整时再选择小修除量和缓慢的横向进给速度。这样将会很快地损坏金刚石修整器。如果可能的话,建议粗修整和精修整时,选择同样的横向进给速度。
如果您对以上有任何需要补充的,欢迎随时与我们取得联系!!
晟鑫杰金刚石修整器生产厂家通过十多年开展金刚石工具项目研制开发的过程说明,依靠几十年积淀的丰富经验和技术实力,我们完全有能力制造各种金刚石工具。只要坚定信念,坚持高起点,脚踏实地,刻苦耐劳,去克服一个又一个难关,一定可以达到预想的目标。
放眼**金刚石工具行业,现代金刚石工具将毫不动摇地占据各个有关加工业的主导地位。从发展趋势看,晟鑫杰金刚石工具也将成为我国金刚石工具的发展主流。经过二十多年低档生产的漫长历程,我国也该转轨了。我们将在的金刚石修整工具快速发展的轨道上继续努力,与行业同仁共创辉煌,作出更大贡献。


